Un camión de basura eléctrico de 18 toneladas volvió a la base con 160 km en el cuentakilómetros. La ficha de homologación prometía 280 km. La batería estaba sana. El problema era la carrocería de acero de 3,8 toneladas atornillada encima. Este es el registro técnico de cómo se quitaron 300 kg de esa carrocería — y se encontraron 42 km de autonomía en el proceso.
La ansiedad por la autonomía en las flotas de camiones recolectores eléctricos suele plantearse como una cuestión de batería. En la práctica, muchas veces es una cuestión de carrocería. La recogida municipal es un ciclo de paradas y arranques: el camión acelera, frena, compacta, espera y vuelve a arrancar cientos de veces al día. Cada kilogramo de estructura se transporta en cada uno de esos ciclos y, en un chasis diésel o de gas natural comprimido, la penalización se absorbe con un depósito de combustible. En un chasis eléctrico de batería, se paga directamente con autonomía.
Durante un estudio reciente de flota seguimos un camión compactador de basura eléctrico de 18 toneladas en su ruta municipal habitual. Con la batería llena y a plena carga, el camión entregaba de forma constante unos 160 km, muy por debajo de los 280 km indicados en su expediente de homologación. La ruta exigía una ronda completa de recogida al día. Para terminarla, la cuadrilla tenía que volver a la base al mediodía y recargar, lo que descartaba un segundo turno y recortaba el ciclo útil efectivo del camión.
Los datos de telemetría y los comentarios de los conductores apuntaban a la misma conclusión. La carrocería pesaba 3.800 kg, unos 200 kg más que la montada en el camión diésel equivalente. Ese exceso no era carga útil, ni equipamiento de seguridad, ni una opción del cliente. Era redundancia estructural y de material heredada de un proceso de diseño construido alrededor de la soldadura manual y de la chapa de acero uniforme. Nos fijamos un objetivo de 300 kg y lo atacamos en tres frentes: selección de materiales, disposición estructural y proceso de fabricación.
El resultado, medido en la misma ruta y con la misma carga: la autonomía subió de 160 km a 202 km, la recarga del mediodía desapareció y la cuadrilla ganó un viaje de recogida adicional al día. A continuación, el desmontaje completo: qué cambiamos, cómo lo calculamos y cómo demostramos que la carrocería más ligera sigue siendo suficientemente resistente.
El aligeramiento no es una competición por quitar más kilogramos. Tres cifras tienen que moverse juntas: kilogramos eliminados, consumo reducido y autonomía ganada. Si la tercera no se puede medir, las dos primeras solo son una suposición. Antes de cortar acero, hicimos funcionar el camión con tres pesos de carrocería y registramos el consumo a plena carga en el mismo ciclo de trabajo.
| Peso de la carrocería | Consumo a plena carga |
|---|---|
| 3.800 kg | 118 kWh/100 km |
| 3.500 kg | 112 kWh/100 km |
| 3.400 kg | 109,5 kWh/100 km |
Al ajustar los tres puntos de datos aparece una relación clara: por cada 100 kg que se quitan de la carrocería, el consumo a plena carga baja aproximadamente entre 1,7 y 2,0 kWh/100 km. El camión dispone de unos 220 kWh de capacidad útil de batería, y la recogida municipal — paradas y arranques, compactación en movimiento y trabajo hidráulico en cada contenedor — es uno de los ciclos de trabajo menos eficientes a los que se enfrenta un camión.
Con 300 kg, la aritmética daba una reducción de 5,5 kWh/100 km y una ganancia prevista de autonomía de unos 42 km. El resultado medido coincidió: 160 km pasaron a 202 km a plena carga. Con un precio de la electricidad de 1,2 RMB/kWh, un camión ahorra unos 2.500 RMB al año solo en energía. El ahorro mayor es operativo: sin regreso a la base al mediodía, sin segunda parada de carga y con un viaje de recogida más dentro del mismo turno. El gráfico al inicio de este artículo resume la relación medida.
La carrocería compactadora convencional se construye con una sola lógica de espesores: laterales de 4 mm, piso de 4 mm y techo de 3 mm. Es fácil de comprar, fácil de soldar y fácil de presupuestar. También ignora que la tensión no se reparte de forma uniforme por la carrocería. El análisis por elementos finitos (FEA) mostró que la sección central del lateral trabaja normalmente entre 60 y 90 MPa, mientras que la zona alrededor de la articulación del cilindro en el frontal puede superar los 200 MPa. Diseñar cada panel para la peor carga local deja un gran excedente de prestaciones — y una gran penalización de peso — en todo lo demás.
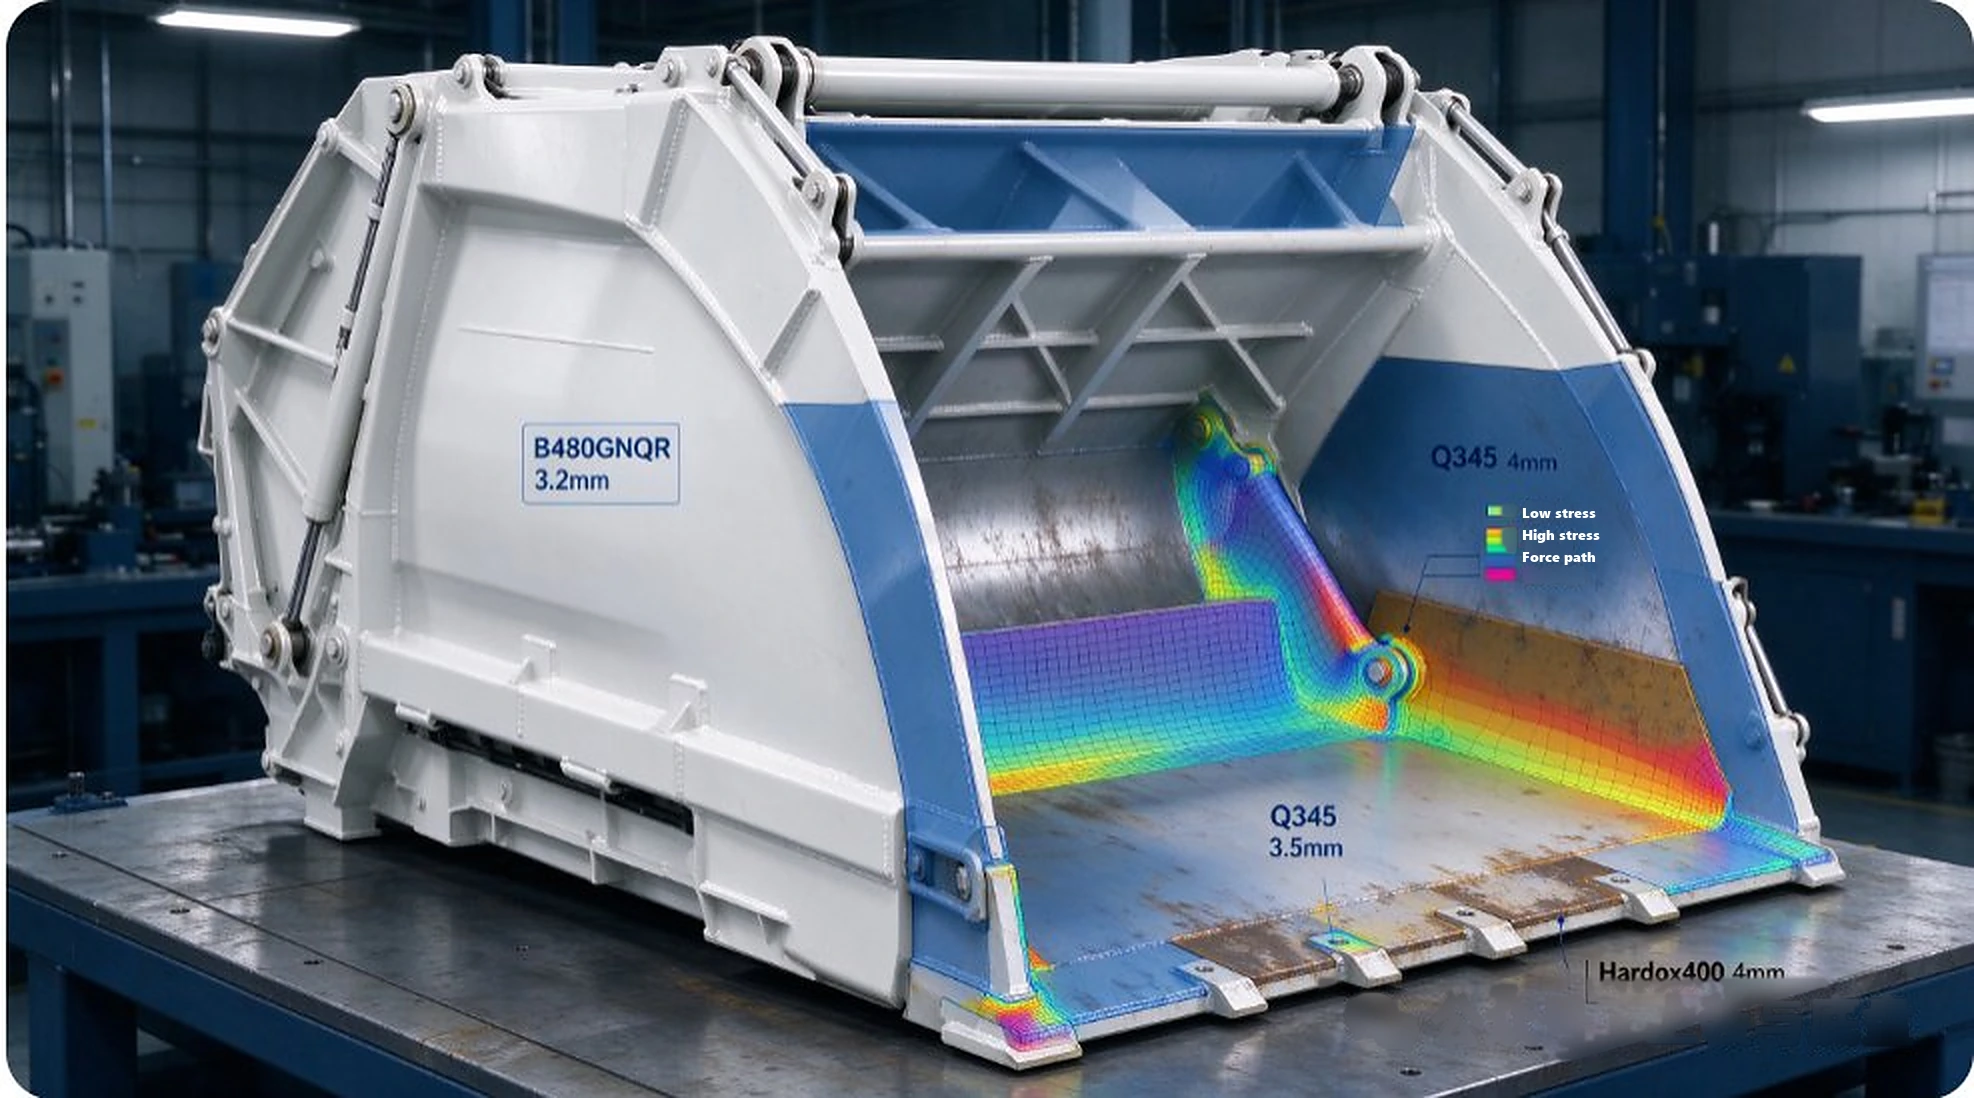
Así que dejamos de especificar un solo espesor y una sola calidad de acero para toda la carrocería. El nuevo diseño zonifica el material y varía el espesor de chapa según la tensión calculada, el desgaste y la exposición a la corrosión. La resistencia se conserva donde hace falta y la masa se elimina donde no.
Los laterales centrales y traseros pasaron de chapa Q345 de 4 mm a chapa B480GNQR de 3,2 mm, un acero de alta resistencia resistente a la corrosión atmosférica. La chapa es un 20% más fina, pero el límite elástico sube de 345 MPa a 480 MPa, de modo que el margen de resistencia global mejora en realidad alrededor de un 11%. El B480GNQR también resiste mucho mejor la corrosión: en atmósfera industrial su velocidad de corrosión es aproximadamente el 43% de la del Q345. Eso importa porque una chapa más fina tiene menos espesor sacrificable. Ahora es la resistencia a la corrosión del acero, y no un milímetro extra de acero dulce, la que aporta la reserva de durabilidad. Sobre 22 m² de superficie lateral, la reducción de 0,8 mm elimina unos 140 kg.
El piso es otro problema. No soporta la tensión más alta, pero sufre el peor desgaste: la placa empujadora se desplaza sobre él cientos de veces al día, con arena, lixiviados y residuos compactados actuando como abrasivo. La respuesta tradicional es engrosar toda la chapa del piso. La respuesta mejor es mantener la estructura ligera y colocar la resistencia al desgaste solo donde se produce el desgaste. La base del piso pasó de Q345 de 4 mm a 3,5 mm, y encima se añadió un revestimiento antidesgaste Hardox 400 de 4 mm. El revestimiento dura entre tres y cuatro veces más que una chapa de acero normal y puede sustituirse localmente en lugar de cambiar todo el piso. La estructura base pierde 25 kg y el coste de mantenimiento también baja.
El frontal soporta el empuje del cilindro y el impacto inverso de la placa empujadora. Es el caso de carga más severo de la carrocería y no es un lugar para ahorrar peso. Se mantiene en Q345 de 4 mm. La disciplina del aligeramiento consiste en saber dónde no cortar.
Solo los cambios de material suponen 165 kg, alrededor del 55% del objetivo de 300 kg. Los 135 kg restantes tenían que salir de la estructura y de la forma de fabricarla.
Muchos programas de aligeramiento fracasan porque quitan material sin cambiar la estructura. La carrocería pierde rigidez, se deforma bajo la carga de compactación y aparece una grieta en las soldaduras. La cifra de peso queda bien sobre el papel y el camión queda mal en servicio. Abordamos la estructura como un sistema, no como un conjunto de paneles que adelgazar.
La carrocería se modeló en ANSYS Workbench con una malla de 180.000 elementos. Se ejecutaron cuatro casos de carga: peso propio, compactación a plena carga, expulsión a plena carga y el caso combinado de bache y frenada de emergencia. Cada uno se comprobó con análisis estático, modal y de fatiga. La optimización estructural eliminó unos 105 kg, y lo hizo mejorando la distribución de tensiones en lugar de limitarse a aceptar un factor de seguridad menor.
La carrocería antigua era una caja de ángulos rectos y sus esquinas soldadas mostraban picos de tensión pronunciados. Sustituimos el lateral plano por un casco curvo de gran radio y cambiamos las guías por canales de celosía en U conformados integralmente. La carga de compactación sigue ahora el arco y se reparte de forma uniforme en el bastidor en lugar de concentrarse en una esquina. Para el mismo volumen de residuos, la superficie desarrollada del casco curvo es un 8% menor que la de la caja de lados planos. Los densos nervios transversales que rigidizaban la carrocería antigua han desaparecido; el bastidor de celosía hace el mismo trabajo con mucho menos acero.
La base de la placa empujadora es la parte más cargada y más solicitada cíclicamente de la carrocería. El FEA identificó el soporte de la base como el punto de máxima concentración de tensiones. El refuerzo original de perfil en U se sustituyó por una placa de acero maciza, que eleva la rigidez local sin añadir un bosque de nervios. Se añadió un radio de transición en la unión, lo que redujo el factor de concentración de tensiones de 2,3 a 1,6 y mejoró sustancialmente la estabilidad estructural.
El asiento original era un soporte trapezoidal de ángulo recto y la tensión se acumulaba en una esquina. Se rediseñó como una pieza plegada trapezoidal isósceles, de modo que la carga se reparte entre las vigas verticales de ambos lados en lugar de concentrarse en una sola unión. La soldadura de filete de la esquina se cambió por una soldadura a tope, más resistente y menos sensible a los defectos de soldadura. La pieza es más sencilla de fabricar y más fiable en fatiga.
He aquí la verdad incómoda sobre las carrocerías compactadoras tradicionales: muchos de sus refuerzos no están porque la estructura los necesite. Están porque la soldadura manual de acero de alta resistencia es variable. La muesca, la porosidad y la penetración irregular son difíciles de eliminar a mano, así que los ingenieros añaden nervios y espesor de chapa para compensar la incertidumbre. El resultado es una redundancia estructural que existe para protegerse de la variación del proceso, no para soportar carga.
Ahora la carrocería se suelda en una línea MIG robotizada de seis ejes. El aporte térmico está controlado, la penetración es estable y el perfil del cordón es uniforme. La resistencia de la soldadura iguala a la del material base lo suficiente como para que la unión deje de ser el eslabón débil del diseño. Con esa consistencia, los refuerzos pueden seguir el resultado del FEA en lugar de compensar al soldador: los nervios se mantienen solo donde la tensión calculada supera el 80% del valor admisible y el resto se elimina. Algunos refuerzos en T se sustituyeron por uniones plegadas solapadas, que necesitan menos soldadura y se deforman menos. Solo el cambio de proceso eliminó 30 kg.
Este es también el punto en el que el aligeramiento se convierte en disciplina de fabricación y no en un ejercicio de plano. Un diseño más ligero solo es seguro si la fábrica puede reproducir la calidad de soldadura que supone el cálculo. La línea robotizada es lo que hace honesto el cálculo en volumen de producción. Para conocer mejor esa línea, consulte nuestro reportaje sobre la primera línea de soldadura robotizada de China para carrocerías de compactación.
Una carrocería más ligera solo es una mejora si supera los mismos casos de carga extrema que la más pesada. La validación utilizó los factores de inercia habituales del sector: 0,5g en el eje x, 1,5g en el eje y y 1,0g en el eje z. Se comprobaron individualmente tres de las ubicaciones más cargadas y el criterio de aceptación no se relajó ni un solo punto porcentual.
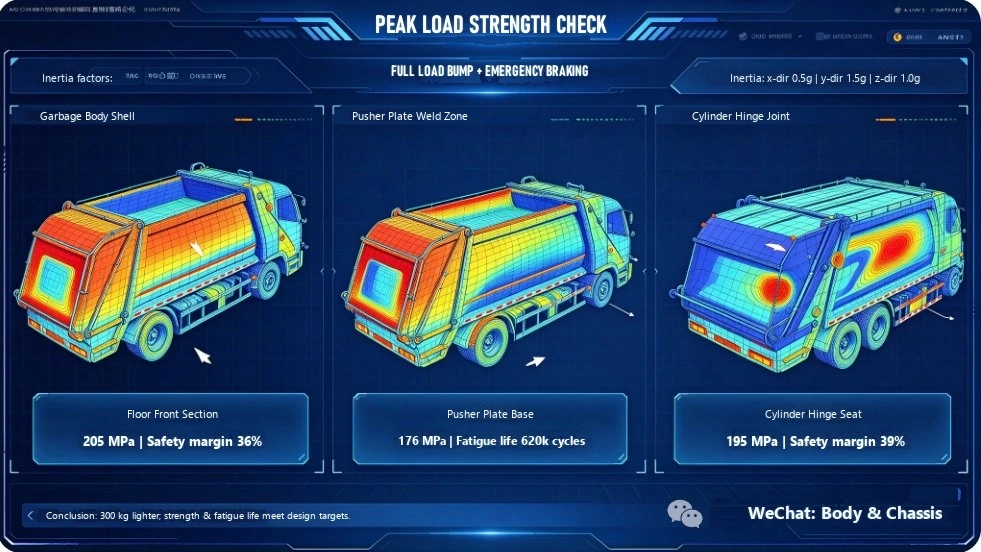
Es el punto más débil en frenada de emergencia. Tras la optimización, la tensión máxima es de 205 MPa frente a una tensión admisible de 320 MPa, lo que deja un margen de seguridad del 36%.
Esta zona soporta la carga alternante de compactación. Se comprobó con una vida útil de ocho años y 480.000 ciclos de trabajo. La vida a fatiga calculada es de 620.000 ciclos, que cubre cómodamente el requisito. La tensión en el punto bajó de 504 MPa antes de la optimización a 176 MPa después, mientras la estructura se aligeraba un 29,3%.
El peor caso aquí es una placa empujadora bloqueada con el cilindro empujando a 1,5 veces su carga nominal. Se añadió una placa de refuerzo local y la tensión cayó de 248 MPa a 195 MPa, elevando el margen de seguridad al 39%.
| Área de optimización | Peso ahorrado | Medidas clave |
|---|---|---|
| Material | 165 kg | Laterales de Q345 de 4 mm a B480GNQR de 3,2 mm; revestimiento antidesgaste Hardox 400 local en el piso; zonificación de espesores |
| Estructura | 105 kg | Casco curvo y bastidor de celosía; optimización de tensiones de la base de la placa empujadora y del asiento de articulación del cilindro |
| Fabricación | 30 kg | Soldadura MIG robotizada en lugar de manual; eliminación de refuerzos redundantes; piezas plegadas en lugar de uniones en T |
| Total | 300 kg | Carga útil sin cambios; márgenes de resistencia y fatiga validados |
En la misma ruta, con la misma carga útil y el mismo conductor, el camión completa ahora una ronda de recogida sin recargar al mediodía. La autonomía medida es de 202 km en lugar de 160 km. El consumo baja unos 5,5 kWh/100 km, lo que vale aproximadamente 2.500 RMB al año a 1,2 RMB/kWh. La ganancia operativa es mayor que el ahorro energético: el camión puede completar un viaje adicional en el mismo turno y la base ya no necesita reservarle una franja de carga al mediodía.
La carga útil homologada no cambia. La carrocería no se ha adelgazado en los puntos que soportan carga ni ha perdido su protección contra el desgaste. Lo que se ha eliminado es la parte de la estructura que existía para compensar una especificación de material uniforme y la variación de la soldadura manual. Esa es la diferencia entre aligerar y recortar.
En este ciclo municipal de paradas y arranques, cada 100 kg quitados de la carrocería redujeron el consumo a plena carga entre 1,7 y 2,0 kWh/100 km, lo que se tradujo en unos 14 km adicionales de autonomía. La reducción medida de 300 kg aportó 42 km, de 160 km a 202 km.
Sí, si el peso se elimina mediante cálculo y no por intuición. La carrocería optimizada conserva márgenes de seguridad del 36% al 39% en las tres ubicaciones más cargadas, y la zona de soldadura de la base de la placa empujadora está calculada para 620.000 ciclos de fatiga frente a un requisito de 480.000.
El B480GNQR eleva el límite elástico de 345 MPa a 480 MPa y permite que la chapa sea un 20% más fina, de modo que el margen de resistencia mejora alrededor de un 11%. Su velocidad de corrosión en atmósfera industrial es aproximadamente el 43% de la del Q345, lo que importa cuando la chapa es más fina y tiene menos espesor sacrificable.
No. El peso de la carrocería es tara, no carga útil. En este programa la carga útil homologada se mantuvo sin cambios; la ganancia fue un menor consumo y una mayor autonomía. Donde la normativa local permita un mayor peso bruto vehicular para el mismo chasis, una tara menor también puede liberar carga útil legal adicional, pero eso exige un proceso aparte de recalificación y certificación.
El aligeramiento de ingeniería no es una carrera por quitar acero. Es un proceso de añadir precisión: simulación, validación de casos de carga, datos de materiales y control del proceso. Lo que se elimina es la redundancia empírica, la compensación de proceso y el derroche estructural que nadie había calculado. El objetivo no es el acero más caro, la chapa más gruesa ni la mayor cantidad de metal de soldadura. El objetivo es ajustar cada estructura y cada panel a la tensión, el desgaste, la vida y el peso que realmente necesita.
Para un fabricante, esto es refinamiento de producto. Para un operador de flota, es una ganancia directa en tiempo de trabajo, coste operativo y vida útil del equipo. Si está especificando un compactador eléctrico para una ruta municipal, empiece por el ciclo de trabajo y el balance energético: la especificación de la carrocería debe salir de esas cifras, no del espesor de un catálogo.
Descubra nuestros camiones compactadores de basura, incluidos el compactador eléctrico CLW 8×4 y el Dongfeng 4×2 de 16 m³ con carga trasera. Para planificar rutas y elegir modelo, consulte la guía de compra de camiones de basura o envíenos el perfil de su ruta y dimensionaremos la carrocería y la batería en función de ella.
Datos técnicos: equipo de ingeniería de carrocerías y CAE de CLW. Las cifras de consumo, autonomía y tensiones proceden de ensayos internos de flota y análisis por elementos finitos del programa del compactador eléctrico de 18 toneladas, noviembre de 2026.
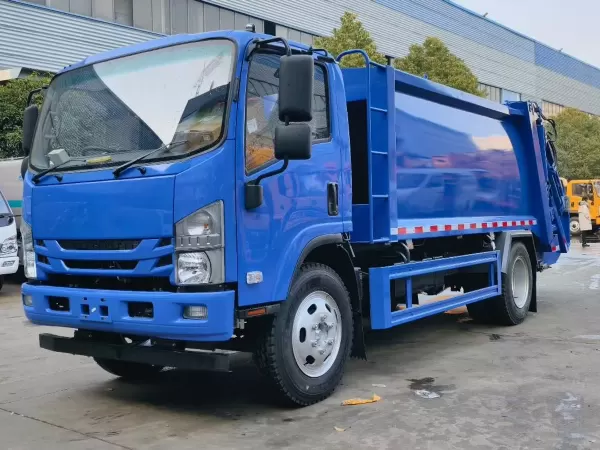 Camión recolector compactador ISUZU ELF 4x2 8m3 con carga trasera
Camiones de basura
 Camión de basura SINOTRUK 4x2 ligero con contenedor 4m3 y brazo oscilante
Camiones de basura
 Camión de basura Dongfeng 10 m³ con grúa de brazos para contenedores
Camiones de basura
 Camión de transferencia de residuos FAW 4x2 con grúa articulada y contenedor de compresión sellado
Camiones de basura
Indíquenos modelo y cantidad — un ingeniero responde en 12 horas con un precio directo de fábrica.
Si le interesan nuestros productos y desea más detalles, deje su mensaje aquí: le responderemos lo antes posible.