18-тонный электрический мусоровоз вернулся в депо с 160 км на одометре. В регистрационном документе было указано 280 км. Батарея была исправна. Проблема заключалась в 3,8-тонной стальной надстройке, закреплённой сверху. Это технический отчёт о том, как из надстройки убрали 300 кг — и нашли в процессе 42 км запаса хода.
Тревогу по поводу запаса хода в парках электрических мусоровозов обычно представляют как вопрос батареи. На практике это часто вопрос надстройки. Муниципальный сбор отходов — это цикл с постоянными остановками: грузовик разгоняется, тормозит, уплотняет, ждёт и снова трогается сотни раз за день. Каждый килограмм конструкции переносится через каждый из этих циклов, и на дизельном шасси или шасси на компримированном природном газе эта плата покрывается топливным баком. На электрическом шасси она оплачивается напрямую из запаса хода.
В ходе недавнего исследования парка мы наблюдали за 18-тонным электрическим мусоровозом-компактором на его обычном муниципальном маршруте. При полной зарядке и полной загрузке грузовик стабильно проезжал около 160 км — значительно меньше 280 км, указанных в его регистрационном документе. Маршрут требовал одного полного круга сбора в день. Чтобы его завершить, бригада должна была возвращаться в депо в середине дня и заряжаться, что исключало вторую смену и сокращало эффективный рабочий цикл машины.
Данные телематики и отзывы водителей указывали на один и тот же вывод. Надстройка весила 3 800 кг — примерно на 200 кг больше, чем надстройка на эквивалентном дизельном грузовике. Этот избыток не был полезной нагрузкой, оборудованием безопасности или опцией заказчика. Это была конструкционная и материальная избыточность, унаследованная от процесса проектирования, построенного вокруг ручной сварки и одинаковой стальной плиты. Мы поставили цель 300 кг и атаковали её по трём направлениям: выбор материалов, конструктивная компоновка и технология производства.
Результат, измеренный на том же маршруте с той же загрузкой: запас хода вырос с 160 км до 202 км, дневная подзарядка исчезла, а бригада получила дополнительный рейс сбора за день. Ниже — полная разборка: что мы изменили, как рассчитывали и как доказали, что более лёгкая надстройка по-прежнему достаточно прочна.
Облегчение конструкции — это не соревнование по снятию наибольшего числа килограммов. Три цифры должны меняться вместе: снятые килограммы, снижённый расход энергии и полученный запас хода. Если третью цифру нельзя измерить, первые две — лишь предположение. Прежде чем резать сталь, мы прогнали грузовик с тремя массами надстройки и записали расход при полной загрузке на одном и том же рабочем цикле.
| Масса надстройки | Расход при полной загрузке |
|---|---|
| 3 800 кг | 118 кВт·ч/100 км |
| 3 500 кг | 112 кВт·ч/100 км |
| 3 400 кг | 109,5 кВт·ч/100 км |
Аппроксимация трёх точек даёт чёткую зависимость: на каждые 100 кг, снятые с надстройки, расход при полной загрузке снижается примерно на 1,7–2,0 кВт·ч/100 км. У грузовика около 220 кВт·ч полезной ёмкости батареи, а муниципальный сбор — остановки и трогания, уплотнение на ходу, гидравлическая работа у каждого контейнера — один из самых неэффективных рабочих циклов, с которыми сталкивается грузовик.
При 300 кг расчёт дал снижение на 5,5 кВт·ч/100 км и прогнозируемый прирост запаса хода около 42 км. Измеренный результат совпал: 160 км превратились в 202 км при полной загрузке. При цене электроэнергии 1,2 юаня/кВт·ч один грузовик экономит около 2 500 юаней в год только на энергии. Более крупная экономия — эксплуатационная: без возврата в депо в середине дня, без второй остановки на зарядку и с одним дополнительным рейсом сбора в ту же смену. График в начале статьи обобщает измеренную зависимость.
Обычная надстройка компактора строится по одной логике толщины: боковины 4 мм, днище 4 мм, крыша 3 мм. Это просто закупать, просто сваривать и просто оценивать. Это также игнорирует тот факт, что напряжения распределяются по надстройке неравномерно. Конечно-элементный анализ (FEA) показал, что средняя часть боковины обычно работает при 60–90 МПа, тогда как зона вокруг шарнира гидроцилиндра на передней стенке может превышать 200 МПа. Проектирование каждой панели под худшую локальную нагрузку оставляет большой запас прочности — и большую весовую плату — везде остальном.
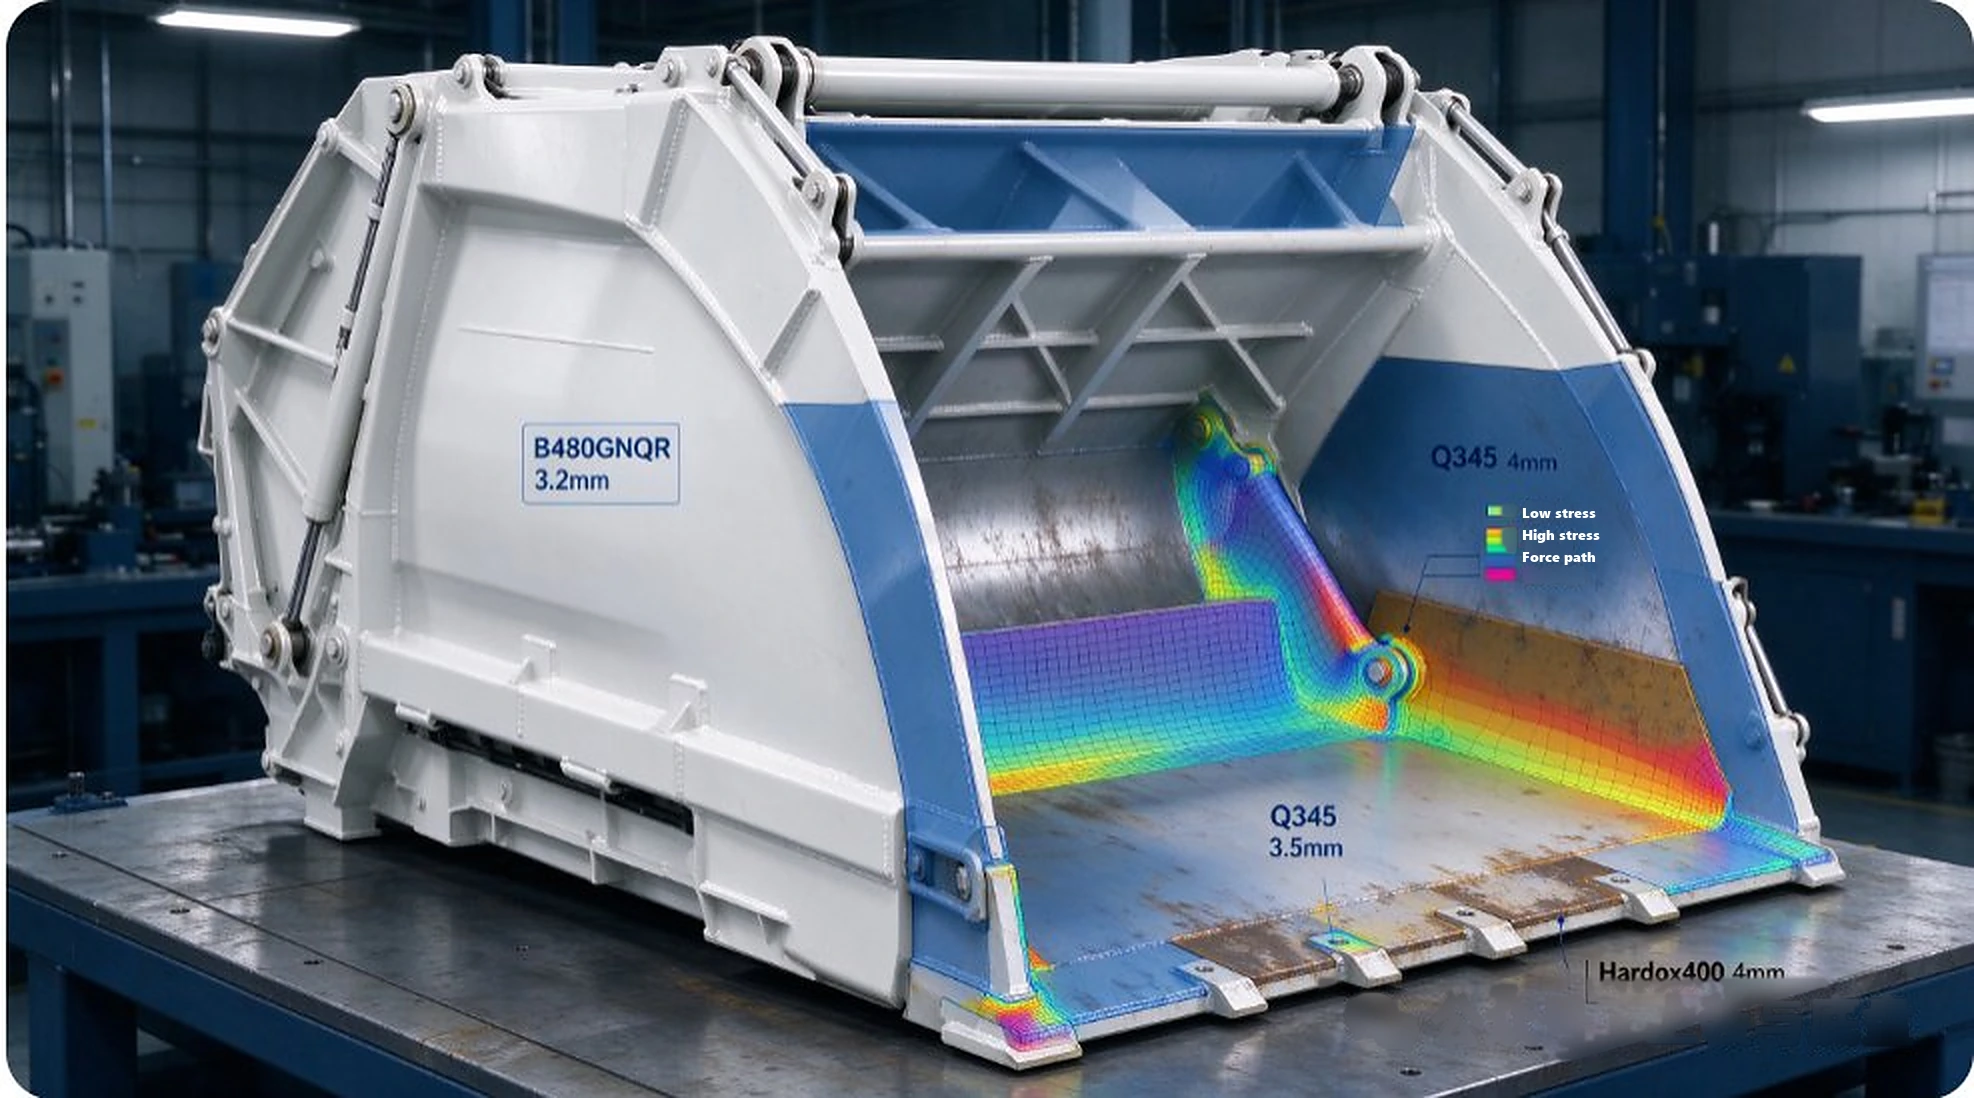
Поэтому мы перестали задавать одну толщину и одну марку стали для всей надстройки. Новая конструкция зонирует материал и варьирует толщину листа по расчётному напряжению, интенсивности износа и воздействию коррозии. Прочность сохраняется там, где она нужна, а масса убирается там, где нет.
Средние и задние боковины перешли с листа Q345 толщиной 4 мм на лист B480GNQR толщиной 3,2 мм — атмосферостойкую высокопрочную сталь. Лист на 20% тоньше, но предел текучести растёт с 345 МПа до 480 МПа, поэтому общий запас прочности фактически улучшается примерно на 11%. B480GNQR также значительно лучше сопротивляется коррозии: в промышленной атмосфере скорость коррозии составляет около 43% от показателя Q345. Это важно, потому что у более тонкого листа меньше жертвенная толщина. Теперь запас долговечности обеспечивает коррозионная стойкость стали, а не лишний миллиметр мягкой стали. На 22 м² площади боковин уменьшение толщины на 0,8 мм снимает около 140 кг.
Днище — другая задача. Оно не испытывает наибольших напряжений, но подвергается худшему износу: плита толкателя возвратно-поступательно движется по нему сотни раз в день, а песок, фильтрат и спрессованные отходы действуют как абразив. Традиционный ответ — утолщить весь лист днища. Лучший ответ — оставить конструкцию лёгкой и добавить износостойкость только там, где происходит износ. Основание днища уменьшилось с 4 мм до 3,5 мм Q345, а сверху добавлена износостойкая футеровка Hardox 400 толщиной 4 мм. Футеровка служит в три-четыре раза дольше обычной стальной плиты, и её можно заменить локально, а не менять всё днище. Базовая конструкция теряет 25 кг, а затраты на обслуживание также снижаются.
Передняя стенка воспринимает усилие гидроцилиндра и обратный удар плиты толкателя. Это самый тяжёлый расчётный случай в надстройке, и это не место для экономии веса. Она остаётся из Q345 толщиной 4 мм. Дисциплина облегчения заключается в том, чтобы знать, где нельзя резать.
Только изменения материалов дают 165 кг — около 55% цели в 300 кг. Остальные 135 кг должны были прийти из конструкции и способа её изготовления.
Многие программы облегчения терпят неудачу, потому что убирают материал, не меняя конструкцию. Надстройка теряет жёсткость, деформируется под нагрузкой уплотнения и трескается по сварным швам. Цифра веса хорошо выглядит на бумаге, а грузовик плохо ведёт себя в эксплуатации. Мы подошли к конструкции как к системе, а не как к набору панелей, которые нужно утоньшить.
Надстройка была смоделирована в ANSYS Workbench с сеткой из 180 000 элементов. Были рассчитаны четыре случая нагружения: собственный вес, уплотнение при полной загрузке, выгрузка при полной загрузке и совмещённый случай — удар на неровности и экстренное торможение. Каждый проверялся статическим, модальным и усталостным анализом. Структурная оптимизация сняла около 105 кг, при этом улучшив распределение напряжений, а не просто приняв более низкий коэффициент запаса.
Старая надстройка представляла собой коробку с прямыми углами, и в её сварных углах наблюдались выраженные пики напряжений. Мы заменили плоскую боковину крупнорадиусной изогнутой оболочкой, а направляющие — на U-образные цельноформованные ферменные профили. Нагрузка уплотнения теперь идёт по дуге и равномерно распределяется в раму, а не концентрируется в углу. При том же объёме отходов развёрнутая площадь изогнутой оболочки примерно на 8% меньше, чем у коробки с плоскими стенками. Плотные поперечные рёбра, которые усиливали старую надстройку, исчезли; ферменная рама выполняет ту же работу с гораздо меньшим количеством стали.
Основание плиты толкателя — наиболее нагруженная и наиболее циклически нагруженная часть надстройки. FEA определил опору основания как точку максимальной концентрации напряжений. Исходное усиление из швеллера было заменено цельной стальной плитой, которая повышает локальную жёсткость без добавления леса рёбер. В соединении добавлен переходный радиус, снизивший коэффициент концентрации напряжений с 2,3 до 1,6 и существенно повысивший конструктивную устойчивость.
Исходная опора была прямоугольной трапециевидной скобой, и напряжение скапливалось в одном углу. Её переработали в равнобедренную трапециевидную гнутую деталь, так что нагрузка распределяется между вертикальными балками с обеих сторон, а не концентрируется в одном узле. Угловой сварной шов также заменён на стыковой — более прочный и менее чувствительный к дефектам сварки. Деталь проще в изготовлении и надёжнее по усталости.
Вот неудобная правда о традиционных надстройках компакторов: многие их рёбра жёсткости находятся там не потому, что они нужны конструкции. Они там потому, что ручная сварка высокопрочной стали нестабильна. Подрезы, поры и неравномерное проплавление трудно устранить вручную, поэтому инженеры добавляют рёбра и лишнюю толщину листа, чтобы компенсировать неопределённость. В результате возникает конструкционная избыточность, которая существует для защиты от технологического разброса, а не для восприятия нагрузки.
Теперь надстройка сваривается на шестиосевой роботизированной линии MIG. Тепловложение контролируется, проплавление стабильно, профиль шва равномерен. Прочность шва достаточно близка к прочности основного металла, чтобы соединение перестало быть слабым звеном конструкции. С такой стабильностью рёбра могут следовать результатам FEA, а не компенсировать сварщика: рёбра сохраняются только там, где расчётное напряжение превышает 80% допускаемого значения, остальные удаляются. Некоторые T-образные рёбра заменены гнутыми нахлёсточными соединениями, которые требуют меньше сварки и меньше деформируются. Только изменение технологии сняло 30 кг.
Именно здесь облегчение становится производственной дисциплиной, а не упражнением на чертеже. Более лёгкая конструкция безопасна только тогда, когда завод может воспроизвести качество сварки, заложенное в расчёт. Роботизированная линия — это то, что делает расчёт честным в серийном производстве. Подробнее об этой линии читайте в нашем материале о первой в Китае роботизированной сварочной линии для надстроек компакторов.
Более лёгкая надстройка является улучшением только в том случае, если она проходит те же предельные расчётные случаи, что и более тяжёлая. При проверке использовались принятые в отрасли коэффициенты инерции: 0,5g по оси x, 1,5g по оси y и 1,0g по оси z. Три наиболее нагруженные зоны были проверены отдельно, и критерий приёмки не был ослаблен ни на один процентный пункт.
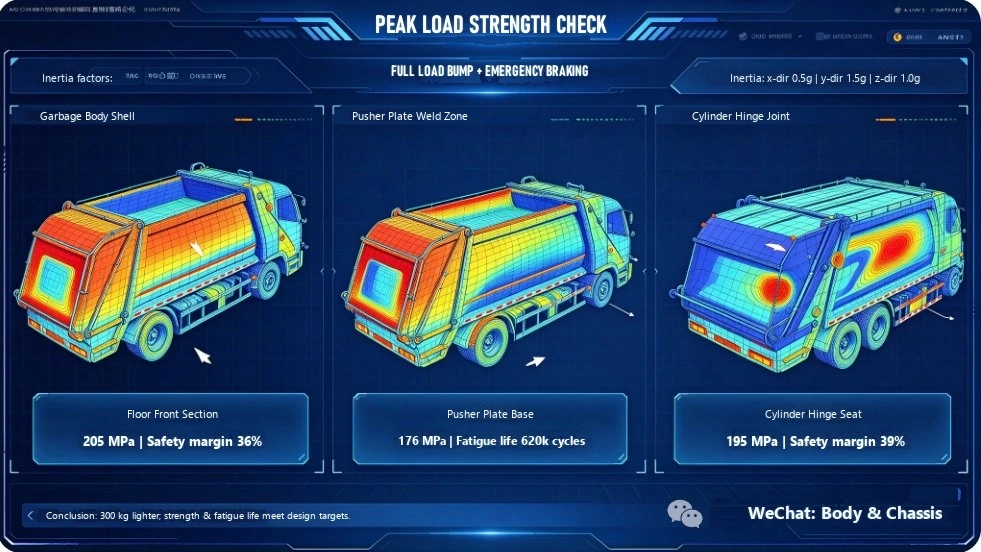
Это самая слабая точка при экстренном торможении. После оптимизации максимальное напряжение составляет 205 МПа при допускаемом 320 МПа — запас прочности 36%.
Эта зона воспринимает знакопеременную нагрузку уплотнения. Она проверялась на восьмилетний срок службы и 480 000 рабочих циклов. Расчётная усталостная долговечность составляет 620 000 циклов, что с запасом покрывает требование. Напряжение в этой точке снизилось с 504 МПа до оптимизации до 176 МПа после неё, а сама конструкция стала легче на 29,3%.
Худший случай здесь — заклинившая плита толкателя, когда гидроцилиндр давит с усилием в 1,5 раза выше номинального. Была добавлена локальная усиливающая накладка, и напряжение упало с 248 МПа до 195 МПа, а запас прочности вырос до 39%.
| Направление оптимизации | Экономия массы | Ключевые меры |
|---|---|---|
| Материалы | 165 кг | Боковины с Q345 4 мм на B480GNQR 3,2 мм; локальная износостойкая футеровка Hardox 400 на днище; зонирование толщин |
| Конструкция | 105 кг | Изогнутая оболочка и ферменная рама; оптимизация напряжений основания плиты толкателя и опоры шарнира гидроцилиндра |
| Производство | 30 кг | Роботизированная MIG-сварка вместо ручной; удаление избыточных рёбер; гнутые детали вместо T-образных соединений |
| Итого | 300 кг | Полезная нагрузка не изменена; запасы прочности и усталостной долговечности подтверждены |
На том же маршруте, с той же полезной нагрузкой и тем же водителем грузовик теперь завершает полный круг сбора без дневной подзарядки. Измеренный запас хода — 202 км вместо 160 км. Расход снижается примерно на 5,5 кВт·ч/100 км, что при 1,2 юаня/кВт·ч стоит около 2 500 юаней в год. Эксплуатационный выигрыш больше экономии энергии: грузовик может выполнить дополнительный рейс в ту же смену, а депо больше не нужно резервировать для него дневное окно зарядки.
Заявленная полезная нагрузка не изменилась. Надстройка не стала тоньше в местах, которые несут нагрузку, и не потеряла защиту от износа. Убрана та часть конструкции, которая существовала для компенсации единой спецификации материала и разброса ручной сварки. В этом разница между облегчением и экономией на безопасности.
На этом муниципальном цикле с остановками каждые 100 кг, снятые с надстройки, снижали расход при полной загрузке примерно на 1,7–2,0 кВт·ч/100 км, что давало около 14 км дополнительного запаса хода. Измеренное снижение на 300 кг дало 42 км — с 160 км до 202 км.
Да, если масса снимается расчётом, а не на глаз. Оптимизированная надстройка сохраняет запас прочности от 36% до 39% в трёх наиболее нагруженных зонах, а зона сварного шва основания плиты толкателя рассчитана на 620 000 циклов усталости при требовании 480 000.
B480GNQR повышает предел текучести с 345 МПа до 480 МПа и позволяет сделать лист на 20% тоньше, поэтому запас прочности улучшается примерно на 11%. Скорость его коррозии в промышленной атмосфере составляет около 43% от Q345, что важно, когда лист тоньше и имеет меньшую жертвенную толщину.
Нет. Масса надстройки — это снаряжённая масса, а не полезная нагрузка. В этой программе заявленная полезная нагрузка осталась неизменной; выигрыш — в снижении расхода энергии и увеличении запаса хода. Там, где местные правила допускают большую полную массу для того же шасси, меньшая снаряжённая масса может также высвободить дополнительную разрешённую полезную нагрузку, но для этого требуется отдельная процедура пересчёта и сертификации.
Инженерное облегчение — это не гонка за снятой сталью. Это процесс добавления точности: моделирование, проверка расчётных случаев, данные о материалах и контроль технологии. Убирается эмпирическая избыточность, технологическая компенсация и конструкционные потери, которые никто не рассчитывал. Цель — не самая дорогая сталь, не самый толстый лист и не наибольшее количество наплавленного металла. Цель — привести каждую конструкцию и каждую панель в соответствие с напряжением, износом, сроком службы и массой, которые им действительно нужны.
Для производителя это совершенствование продукта. Для оператора парка — прямой выигрыш в рабочем времени, эксплуатационных расходах и сроке службы техники. Если вы подбираете электрический компактор для муниципального маршрута, начните с рабочего цикла и энергетического баланса: спецификация надстройки должна следовать из этих цифр, а не из толщины в каталоге.
Посмотрите наши мусоровозы-компакторы, включая электрический компактор CLW 8×4 и 16-кубовый Dongfeng 4×2 с задней загрузкой. Для планирования маршрутов и выбора модели обратитесь к руководству по покупке мусоровоза или пришлите нам профиль вашего маршрута — мы подберём надстройку и батарею под него.
Технические данные: команда инженеров надстроек и CAE компании CLW. Показатели расхода, запаса хода и напряжений получены в ходе внутренних испытаний парка и конечно-элементного анализа в рамках программы 18-тонного электрического компактора, ноябрь 2026 г.
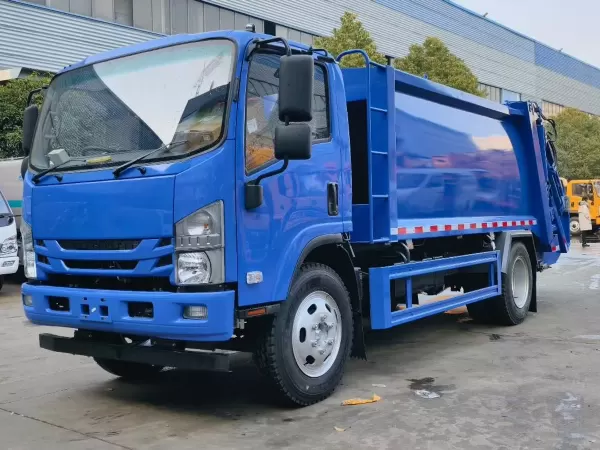 Мусоровоз-уплотнитель ISUZU ELF 4x2 8м3 с задней загрузкой
Мусоровозы
 SINOTRUK 4x2 лёгкий мусоровоз с бункером 4м3 и поворотной стрелой
Мусоровозы
 Мусоровоз Dongfeng 10 м³ с манипулятором для бункеров
Мусоровозы
 FAW 4x2 мусоровоз для перегрузки отходов с краном-манипулятором и герметичным пресс-контейнером
Мусоровозы
Укажите модель и количество — инженер ответит в течение 12 часов с заводской ценой.
Если вас интересуют наши товары и нужны подробности — оставьте сообщение здесь, ответим как можно скорее.