Un camion poubelle électrique de 18 tonnes est rentré au dépôt avec 160 km au compteur. Le dossier de réception promettait 280 km. La batterie était en bon état. Le problème, c'était la benne en acier de 3,8 tonnes vissée par-dessus. Voici le compte rendu technique des 300 kg retirés de cette benne — et des 42 km d'autonomie trouvés au passage.
L'anxiété liée à l'autonomie des flottes de camions de collecte électriques est généralement présentée comme une question de batterie. En pratique, c'est souvent une question de benne. La collecte municipale est un cycle d'arrêts et de départs : le camion accélère, freine, compacte, attend et repart des centaines de fois par jour. Chaque kilogramme de structure est transporté à chacun de ces cycles et, sur un châssis diesel ou au gaz naturel comprimé, la pénalité est absorbée par le réservoir. Sur un châssis électrique à batterie, elle se paie directement en autonomie.
Lors d'une récente étude de flotte, nous avons suivi un camion compacteur de déchets électrique de 18 tonnes sur sa tournée municipale habituelle. Batterie pleine et charge complète, le camion fournissait régulièrement environ 160 km, bien loin des 280 km annoncés dans son dossier de réception. La tournée exigeait une tournée de collecte complète par jour. Pour la terminer, l'équipe devait rentrer au dépôt à midi et recharger, ce qui excluait un second poste de travail et réduisait le cycle utile effectif du camion.
Les données de télématique et les retours des conducteurs convergeaient vers la même conclusion. La benne pesait 3 800 kg, soit environ 200 kg de plus que la benne montée sur le camion diesel équivalent. Cet excédent n'était ni de la charge utile, ni de l'équipement de sécurité, ni une option client. C'était de la redondance structurelle et matérielle héritée d'un processus de conception construit autour du soudage manuel et de la tôle d'acier uniforme. Nous avons fixé un objectif de 300 kg et l'avons attaqué sur trois fronts : le choix des matériaux, l'agencement structurel et le process de fabrication.
Résultat, mesuré sur la même tournée avec la même charge : l'autonomie est passée de 160 km à 202 km, la recharge de midi a disparu et l'équipe a gagné un voyage de collecte supplémentaire par jour. Voici le démontage complet : ce que nous avons changé, comment nous l'avons calculé et comment nous avons prouvé que la benne allégée reste suffisamment résistante.
L'allègement n'est pas une compétition à celui qui retirera le plus de kilos. Trois chiffres doivent bouger ensemble : les kilos retirés, la consommation réduite et l'autonomie gagnée. Si le troisième ne peut pas être mesuré, les deux premiers ne sont qu'une hypothèse. Avant de couper le moindre acier, nous avons fait tourner le camion avec trois poids de benne et relevé la consommation à pleine charge sur le même cycle de travail.
| Poids de la benne | Consommation à pleine charge |
|---|---|
| 3 800 kg | 118 kWh/100 km |
| 3 500 kg | 112 kWh/100 km |
| 3 400 kg | 109,5 kWh/100 km |
L'ajustement des trois points de mesure donne une relation claire : chaque 100 kg retirés de la benne font baisser la consommation à pleine charge d'environ 1,7 à 2,0 kWh/100 km. Le camion dispose d'environ 220 kWh de capacité de batterie utile, et la collecte municipale — arrêts et départs, compactage en roulant, travail hydraulique à chaque conteneur — est l'un des cycles de travail les moins efficaces qu'un camion puisse rencontrer.
Avec 300 kg, le calcul donnait une réduction de 5,5 kWh/100 km et un gain d'autonomie prévu d'environ 42 km. Le résultat mesuré a correspondu : 160 km sont devenus 202 km à pleine charge. Avec un prix de l'électricité de 1,2 RMB/kWh, un camion économise environ 2 500 RMB par an rien qu'en énergie. L'économie la plus importante est opérationnelle : plus de retour au dépôt à midi, plus de second arrêt de recharge, et un voyage de collecte de plus dans le même poste. Le graphique en tête de cet article résume la relation mesurée.
La benne compacteuse conventionnelle repose sur une seule logique d'épaisseur : flancs de 4 mm, plancher de 4 mm, toit de 3 mm. C'est simple à approvisionner, simple à souder et simple à chiffrer. Cela ignore aussi que les contraintes ne se répartissent pas uniformément dans une benne. L'analyse par éléments finis (FEA) a montré que la partie centrale du flanc travaille généralement entre 60 et 90 MPa, tandis que la zone autour de l'articulation du vérin sur la face avant peut dépasser 200 MPa. Concevoir chaque panneau pour la pire charge locale laisse un large excédent de performance — et une lourde pénalité de poids — partout ailleurs.
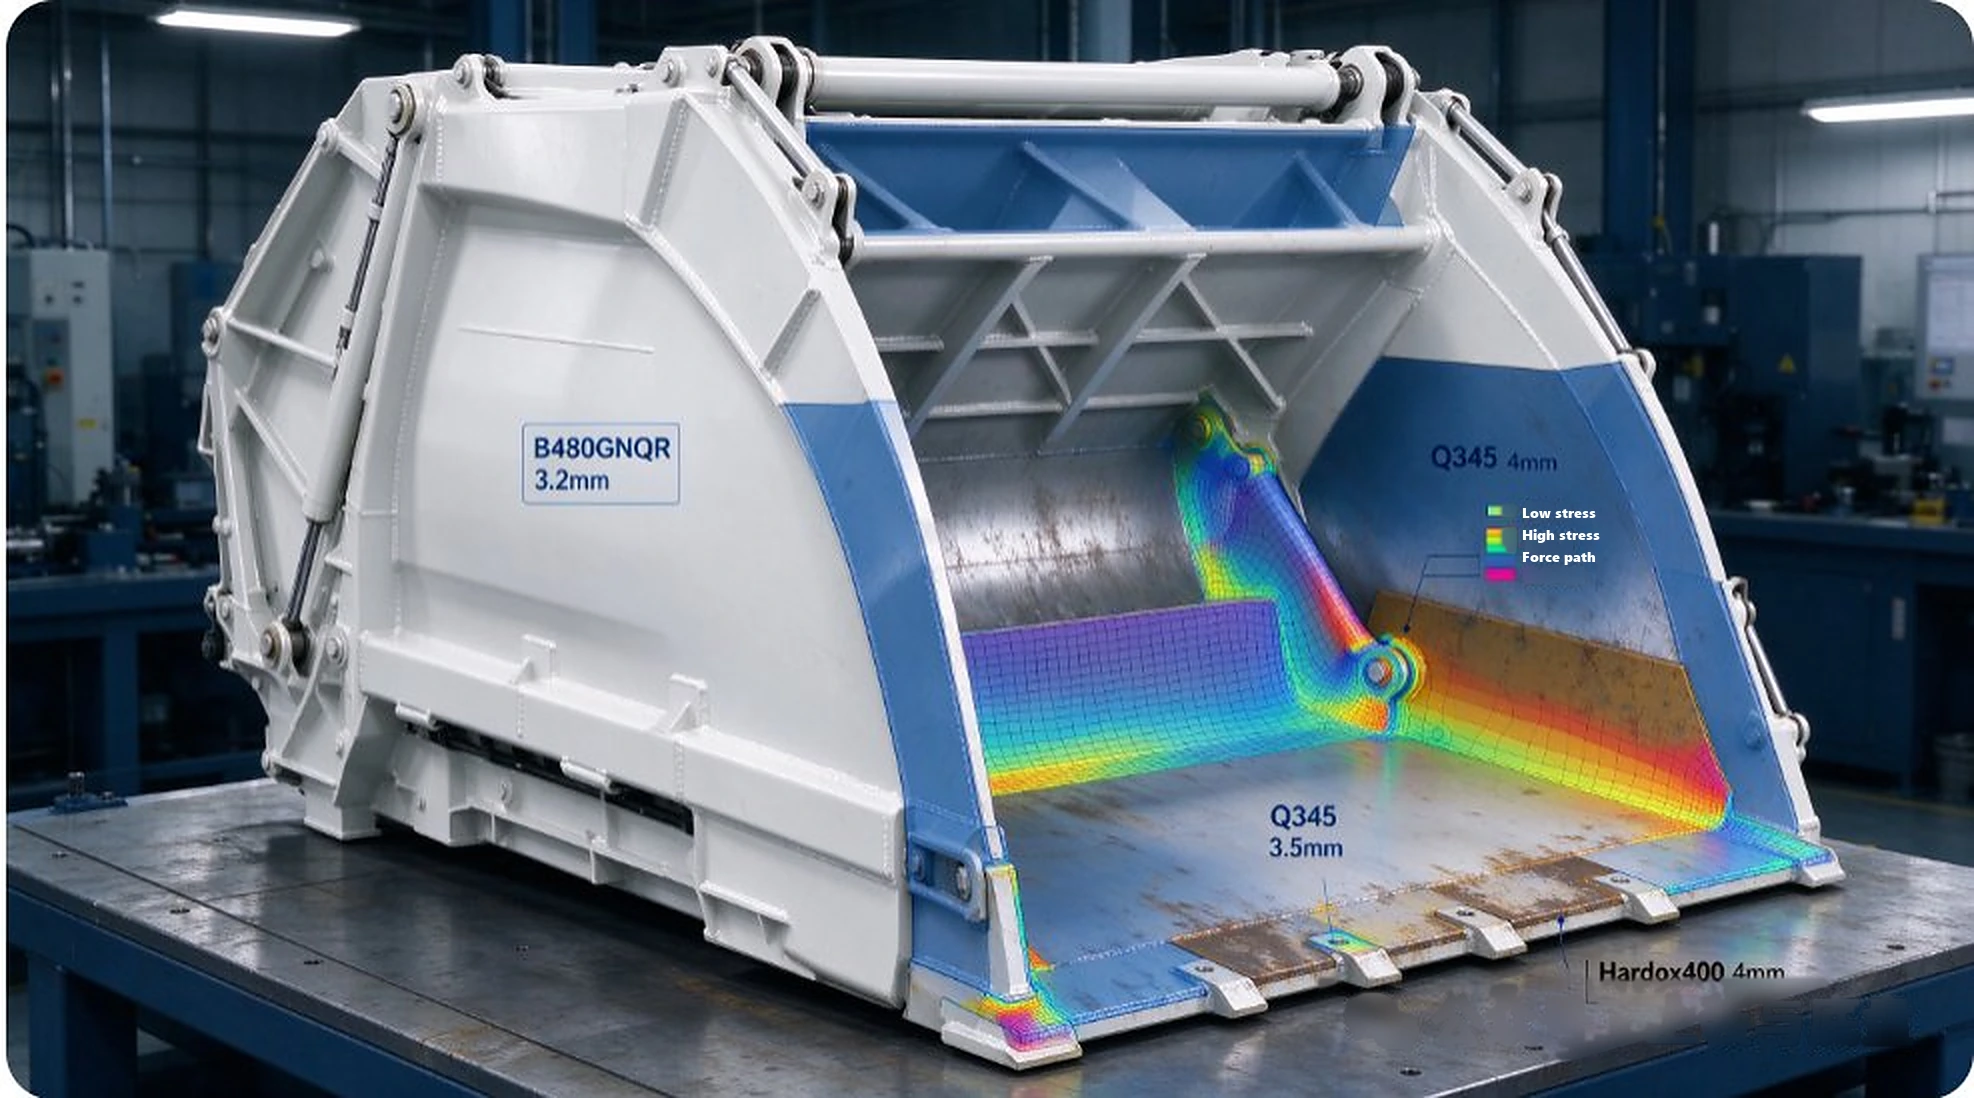
Nous avons donc cessé de spécifier une seule épaisseur et une seule nuance d'acier pour toute la benne. La nouvelle conception zone le matériau et fait varier l'épaisseur de tôle selon la contrainte calculée, l'usure et l'exposition à la corrosion. La résistance est conservée là où elle est nécessaire et la masse est retirée là où elle ne l'est pas.
Les flancs centraux et arrière passent d'une tôle Q345 de 4 mm à une tôle B480GNQR de 3,2 mm, un acier à haute limite d'élasticité résistant à la corrosion atmosphérique. La tôle est 20 % plus fine, mais la limite d'élasticité passe de 345 MPa à 480 MPa, si bien que la marge de résistance globale s'améliore en réalité d'environ 11 %. Le B480GNQR résiste aussi bien mieux à la corrosion : en atmosphère industrielle, sa vitesse de corrosion est d'environ 43 % de celle du Q345. C'est important parce qu'une tôle plus fine offre moins d'épaisseur sacrificielle. C'est désormais la résistance à la corrosion de l'acier, et non un millimètre supplémentaire d'acier doux, qui apporte la réserve de durabilité. Sur 22 m² de surface de flanc, la réduction de 0,8 mm retire environ 140 kg.
Le plancher pose un autre problème. Il ne subit pas la contrainte la plus élevée, mais il subit la pire usure : la plaque poussoir va et vient dessus des centaines de fois par jour, avec du gravier, du lixiviat et des déchets compactés qui agissent comme un abrasif. La réponse traditionnelle consiste à épaissir toute la tôle du plancher. La meilleure réponse consiste à garder la structure légère et à n'apporter la résistance à l'usure que là où l'usure se produit. La base du plancher passe de 4 mm à 3,5 mm en Q345, et un revêtement d'usure Hardox 400 de 4 mm est ajouté par-dessus. Le revêtement dure trois à quatre fois plus longtemps qu'une tôle d'acier ordinaire et peut être remplacé localement au lieu de remplacer tout le plancher. La structure de base perd 25 kg, et le coût de maintenance baisse aussi.
La face avant encaisse la poussée du vérin et l'impact en retour de la plaque poussoir. C'est le cas de charge le plus sévère de la benne, et ce n'est pas un endroit où gagner du poids. Elle reste en Q345 de 4 mm. La discipline de l'allègement, c'est de savoir où ne pas couper.
Les seuls changements de matériaux représentent 165 kg, soit environ 55 % de l'objectif de 300 kg. Les 135 kg restants devaient venir de la structure et de sa fabrication.
Beaucoup de programmes d'allègement échouent parce qu'ils retirent de la matière sans changer la structure. La benne perd alors de la rigidité, se déforme sous la charge de compactage et fissure aux soudures. Le chiffre de poids est bon sur le papier et le camion est mauvais en service. Nous avons abordé la structure comme un système, pas comme un ensemble de panneaux à amincir.
La benne a été modélisée dans ANSYS Workbench avec un maillage de 180 000 éléments. Quatre cas de charge ont été exécutés : poids propre, compactage à pleine charge, éjection à pleine charge, et le cas combiné nid-de-poule et freinage d'urgence. Chacun a été vérifié en analyse statique, modale et en fatigue. L'optimisation structurelle a retiré environ 105 kg, en améliorant la répartition des contraintes plutôt qu'en acceptant simplement un coefficient de sécurité plus faible.
L'ancienne benne était une caisse à angles droits, et ses angles soudés présentaient des pics de contrainte marqués. Nous avons remplacé le flanc plat par une coque cintrée à grand rayon et changé les glissières pour des profilés en U formés intégralement, en treillis. La charge de compactage suit désormais l'arc et se répartit uniformément dans le cadre au lieu de se concentrer dans un angle. Pour le même volume de déchets, la surface développée de la coque cintrée est environ 8 % plus petite que celle de la caisse à flancs plats. Les nombreuses nervures transversales qui rigidifiaient l'ancienne benne ont disparu ; le cadre en treillis fait le même travail avec beaucoup moins d'acier.
La base de la plaque poussoir est la partie la plus chargée et la plus sollicitée en fatigue de la benne. La FEA a identifié le support de base comme le point de concentration maximale des contraintes. Le renfort d'origine en profilé U a été remplacé par une plaque d'acier pleine, qui augmente la rigidité locale sans ajouter une forêt de nervures. Un congé de transition a été ajouté à la liaison, réduisant le facteur de concentration de contraintes de 2,3 à 1,6 et améliorant sensiblement la stabilité structurelle.
Le siège d'origine était un support trapézoïdal à angle droit, et la contrainte s'accumulait dans un angle. Il a été redessiné en pièce pliée trapézoïdale isocèle, de sorte que la charge est partagée par les montants verticaux des deux côtés au lieu de se concentrer dans une seule jonction. La soudure d'angle a également été remplacée par une soudure bout à bout, plus résistante et moins sensible aux défauts de soudage. La pièce est plus simple à fabriquer et plus fiable en fatigue.
Voici la vérité dérangeante sur les bennes compacteuses traditionnelles : beaucoup de leurs raidisseurs ne sont pas là parce que la structure en a besoin. Ils sont là parce que le soudage manuel de l'acier à haute limite d'élasticité est variable. Les caniveaux, la porosité et la pénétration irrégulière sont difficiles à éliminer à la main, alors les ingénieurs ajoutent des nervures et de l'épaisseur de tôle pour compenser l'incertitude. Le résultat est une redondance structurelle qui existe pour se protéger de la variation du process, pas pour porter la charge.
La benne est désormais soudée sur une ligne MIG robotisée à six axes. L'apport thermique est contrôlé, la pénétration est stable et le profil du cordon est uniforme. La résistance de la soudure égale celle du métal de base, suffisamment pour que la jonction ne soit plus le maillon faible de la conception. Avec cette régularité, les raidisseurs peuvent suivre le résultat de la FEA au lieu de compenser le soudeur : les nervures ne sont conservées que là où la contrainte calculée dépasse 80 % de la valeur admissible, et les autres sont supprimées. Certains raidisseurs en T ont été remplacés par des jonctions pliées à recouvrement, qui demandent moins de soudage et se déforment moins. Le seul changement de process a retiré 30 kg.
C'est aussi le point où l'allègement devient une discipline de fabrication plutôt qu'un exercice sur plan. Une conception plus légère n'est sûre que si l'usine peut reproduire la qualité de soudure que suppose le calcul. La ligne robotisée est ce qui rend le calcul honnête en volume de production. Pour découvrir cette ligne de plus près, lisez notre reportage sur la première ligne de soudage robotisée de Chine dédiée aux bennes compacteuses.
Une benne plus légère n'est une amélioration que si elle passe les mêmes cas de charge extrême que la plus lourde. La validation a utilisé les facteurs d'inertie courants dans le secteur : 0,5g dans l'axe x, 1,5g dans l'axe y et 1,0g dans l'axe z. Trois des zones les plus chargées ont été vérifiées individuellement, et le critère d'acceptation n'a pas été relâché d'un seul point de pourcentage.
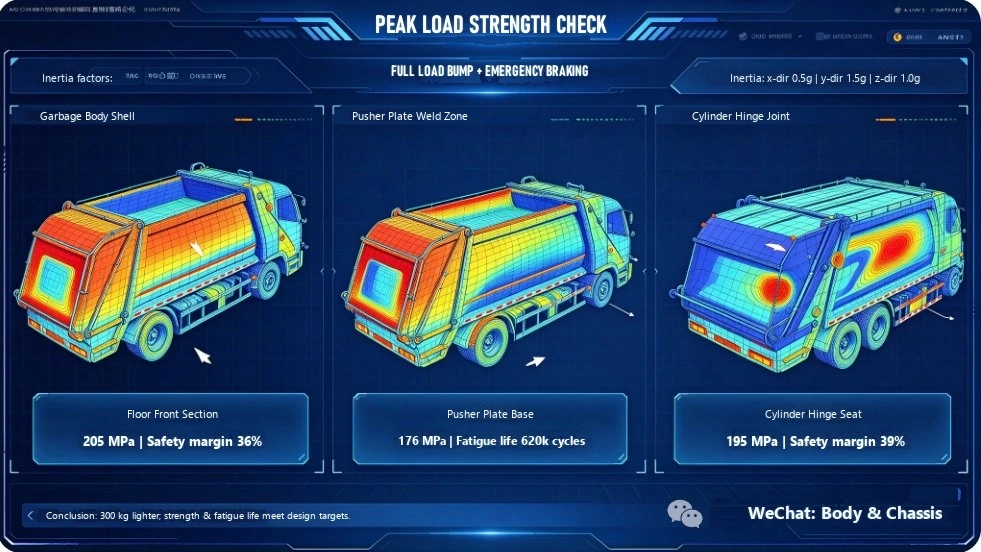
C'est le point le plus faible au freinage d'urgence. Après optimisation, la contrainte maximale est de 205 MPa pour une contrainte admissible de 320 MPa, soit une marge de sécurité de 36 %.
Cette zone encaisse la charge alternée de compactage. Elle a été vérifiée pour une durée de vie de huit ans et 480 000 cycles de fonctionnement. La durée de vie en fatigue calculée est de 620 000 cycles, ce qui couvre confortablement l'exigence. La contrainte à cet endroit est passée de 504 MPa avant optimisation à 176 MPa après, tandis que la structure s'allégeait de 29,3 %.
Le pire cas ici est une plaque poussoir bloquée avec le vérin poussant à 1,5 fois sa charge nominale. Une plaque de renfort locale a été ajoutée, et la contrainte est tombée de 248 MPa à 195 MPa, portant la marge de sécurité à 39 %.
| Axe d'optimisation | Poids économisé | Mesures clés |
|---|---|---|
| Matériaux | 165 kg | Flancs de Q345 4 mm à B480GNQR 3,2 mm ; revêtement d'usure Hardox 400 local sur le plancher ; zonage des épaisseurs |
| Structure | 105 kg | Coque cintrée et cadre en treillis ; optimisation des contraintes de la base de la plaque poussoir et du siège d'articulation du vérin |
| Fabrication | 30 kg | Soudage MIG robotisé au lieu du manuel ; suppression des raidisseurs redondants ; pièces pliées au lieu de jonctions en T |
| Total | 300 kg | Charge utile inchangée ; marges de résistance et de fatigue validées |
Sur la même tournée, avec la même charge utile et le même conducteur, le camion termine désormais une tournée de collecte complète sans recharge à midi. L'autonomie mesurée est de 202 km au lieu de 160 km. La consommation baisse d'environ 5,5 kWh/100 km, soit environ 2 500 RMB par an à 1,2 RMB/kWh. Le gain opérationnel est plus important que l'économie d'énergie : le camion peut effectuer un voyage supplémentaire dans le même poste, et le dépôt n'a plus besoin de lui réserver un créneau de recharge à midi.
La charge utile homologuée est inchangée. La benne n'a pas été amincie aux endroits qui portent la charge et n'a pas perdu sa protection contre l'usure. Ce qui a été retiré, c'est la partie de la structure qui existait pour compenser une spécification de matériau uniforme et la variabilité du soudage manuel. C'est la différence entre alléger et rogner.
Sur ce cycle municipal d'arrêts et de départs, chaque 100 kg retirés de la benne ont réduit la consommation à pleine charge d'environ 1,7 à 2,0 kWh/100 km, soit environ 14 km d'autonomie supplémentaire. La réduction mesurée de 300 kg a apporté 42 km, de 160 km à 202 km.
Oui, si le poids est retiré par le calcul et non à l'estime. La benne optimisée conserve des marges de sécurité de 36 % à 39 % aux trois endroits les plus chargés, et la zone soudée de la base de la plaque poussoir est calculée pour 620 000 cycles de fatigue contre une exigence de 480 000.
Le B480GNQR porte la limite d'élasticité de 345 MPa à 480 MPa tout en permettant une tôle 20 % plus fine, si bien que la marge de résistance s'améliore d'environ 11 %. Sa vitesse de corrosion en atmosphère industrielle est d'environ 43 % de celle du Q345, ce qui compte lorsque la tôle est plus fine et dispose de moins d'épaisseur sacrificielle.
Non. Le poids de la benne est le poids à vide, pas la charge utile. Dans ce programme, la charge utile homologuée est restée inchangée ; le gain porte sur une consommation plus faible et une autonomie plus longue. Là où la réglementation locale autorise un poids total autorisé en charge plus élevé pour le même châssis, un poids à vide plus faible peut aussi libérer de la charge utile légale, mais cela exige une procédure distincte de nouvelle homologation et de certification.
L'allègement d'ingénierie n'est pas une course à l'acier retiré. C'est un processus qui ajoute de la précision : simulation, validation des cas de charge, données matériaux et maîtrise du process. Ce qui est retiré, c'est la redondance empirique, la compensation de process et le gaspillage structurel que personne n'avait calculés. L'objectif n'est pas l'acier le plus cher, la tôle la plus épaisse ou le plus de métal de soudure. L'objectif est d'accorder chaque structure et chaque panneau à la contrainte, à l'usure, à la durée de vie et au poids dont il a réellement besoin.
Pour un constructeur, c'est un travail de raffinement du produit. Pour un exploitant de flotte, c'est un gain direct en temps de travail, en coût d'exploitation et en durée de vie du matériel. Si vous spécifiez un compacteur électrique pour une tournée municipale, commencez par le cycle de travail et le bilan énergétique : la spécification de la benne doit découler de ces chiffres, pas de l'épaisseur d'un catalogue.
Découvrez nos camions compacteurs de déchets, dont le compacteur électrique CLW 8×4 et le Dongfeng 4×2 de 16 m³ à chargement arrière. Pour planifier vos tournées et choisir un modèle, consultez le guide d'achat des camions poubelle ou envoyez-nous le profil de votre tournée : nous dimensionnerons la benne et la batterie en conséquence.
Données techniques : équipe ingénierie bennes et CAE de CLW. Les chiffres de consommation, d'autonomie et de contraintes proviennent d'essais internes de flotte et d'analyses par éléments finis du programme de compacteur électrique de 18 tonnes, novembre 2026.
 Camion à ordures compacteur ISUZU ELF 4x2 8m3 à chargement arrière léger
Camion benne
 Camion à bras ampliroll SINOTRUK 4x2 léger 4m3
Camion benne
 Camion benne à bras oscillant Dongfeng 10 m3
Camion benne
 Camion de transfert de déchets FAW 4x2 avec grue articulée et conteneur de compression étanche
Camion benne
Indiquez le modèle et la quantité — un ingénieur répond sous 12 h avec un prix direct usine.
Si nos produits vous intéressent et que vous souhaitez plus de détails, laissez un message ici : nous répondrons au plus vite.